
Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-09-23 Nguồn:Site


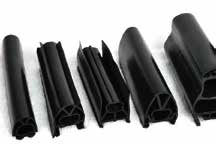
Miếng đệm cửa tủ lạnh thực hiện một chức năng cơ học rất cụ thể. Chúng duy trì hiệu suất nhiệt, ngăn chặn sự ngưng tụ và giữ cho các thiết bị tuân thủ các tiêu chuẩn năng lượng nghiêm ngặt. Việc sản xuất những con dấu này với số lượng lớn sẽ gây ra những trở ngại sản xuất riêng biệt. Người quản lý nhà máy phải giữ dung sai kích thước chặt chẽ trong khi quản lý độ co ngót của polyme. Nếu cấu hình bị cong vênh trong quá trình làm mát, người dùng cuối sẽ phải đối mặt với các nếp nhăn vĩnh viễn và lực hút không thành công. Việc tích hợp các dải từ trực tiếp vào quy trình làm việc mà không làm chậm tốc độ vận chuyển sẽ tạo thêm một khó khăn nữa. Khắc phục tỷ lệ phế liệu cao và hình dạng không nhất quán đồng nghĩa với việc từ bỏ thiết bị xử lý nhựa thông thường. Cơ sở vật chất cần có máy đùn gioăng cửa tủ lạnh chuyên dụng . Thiết bị này cung cấp khả năng điều chỉnh nhiệt chính xác và điều khiển cơ học cần thiết để ép đùn các cấu hình phức tạp, nhiều ngăn một cách nhất quán.
Tính linh hoạt của vật liệu là bắt buộc: Sản xuất hiện đại đòi hỏi thiết bị có khả năng xử lý nhiều polyme, khiến cho dây chuyền ép đùn định hình niêm phong PVC TPU TPE linh hoạt trở nên quan trọng để thích ứng với nhu cầu thị trường.
Hiệu suất quyết định độ chính xác: Biến số quan trọng nhất trong lợi nhuận của việc sản xuất miếng đệm là quá trình hiệu chuẩn và làm mát, giúp ngăn ngừa biến dạng biên dạng, loại bỏ nếp nhăn trên bề mặt và đảm bảo kín khí cho thiết bị.
Tự động hóa giúp giảm chi phí vận hành: Việc tích hợp chèn dải từ nội tuyến, cắt tự động và hàn trực tiếp vào dây chuyền ép đùn giúp giảm đáng kể chi phí nhân công và tắc nghẽn lắp ráp.
Lựa chọn nhà cung cấp là quan hệ đối tác: Việc chọn nhà sản xuất máy ép đùn profile phải dựa trên hỗ trợ sau bán hàng, khả năng tùy chỉnh công cụ và các giao thức Kiểm tra chấp nhận của nhà máy (FAT) đã được chứng minh.
Quá trình ép đùn thành công bắt đầu bằng việc xác định nghiêm ngặt các yêu cầu về sản phẩm cuối cùng. Phớt tủ lạnh hoạt động trong môi trường khắc nghiệt. Chúng phải duy trì tính linh hoạt ở nhiệt độ giảm xuống dưới -20°C trong các ứng dụng cấp đông. Chúng đòi hỏi khả năng kháng hóa chất cao để chịu được các chất tẩy rửa mạnh, axit thực phẩm và dầu. Nén kín là không thể thương lượng để xếp hạng hiệu quả năng lượng. Tính toàn vẹn về cấu trúc quyết định sự tuân thủ từ tính thích hợp. Nếu cấu hình bị xẹp hoặc cong vênh trong quá trình ép đùn, nam châm bên trong sẽ không nằm thẳng vào khung thiết bị bằng thép. Điều này tạo ra những khoảng trống nhỏ, dẫn đến rò rỉ không khí, tích tụ sương giá nhanh chóng và máy nén làm việc quá sức.
Việc chọn loại polymer phù hợp sẽ quyết định thiết kế trục vít máy đùn, cấu hình gia nhiệt và chiều dài bể làm mát. Bạn phải cân bằng giữa chi phí nguyên vật liệu với hiệu quả hoạt động lâu dài tại hiện trường.
PVC mềm: Polyvinyl clorua vẫn là lựa chọn truyền thống. Nó mang lại hiệu quả chi phí cực cao và khả năng hàn có độ tin cậy cao trong quá trình lắp ráp khung 45 độ cuối cùng. Tuy nhiên, sự di chuyển của chất dẻo theo thời gian làm cho gioăng PVC bị cứng, đổi màu và nứt. Các quy định về môi trường liên quan đến việc sản xuất và thải bỏ chất này tiếp tục thúc đẩy các nhà sản xuất hướng tới các giải pháp thay thế sạch hơn.
TPE/TPU: Ngành công nghiệp đang chuyển hướng sang chất đàn hồi nhựa nhiệt dẻo (TPE) và polyurethan (TPU). Những vật liệu này mang lại sự linh hoạt vượt trội ở nhiệt độ thấp và khả năng phục hồi bộ nén tuyệt vời. Chúng có thể tái chế hoàn toàn và không thải ra các sản phẩm phụ độc hại trong quá trình chế biến. Chúng duy trì bộ nhớ đàn hồi lâu hơn nhiều so với PVC, đảm bảo bịt kín trong toàn bộ vòng đời của thiết bị.
Loại vật liệu | Tính linh hoạt ở nhiệt độ thấp | Phục hồi tập nén | Tính hàn | Ứng dụng chính |
|---|---|---|---|---|
PVC mềm | Vừa phải | Trung bình | Xuất sắc | Căn hộ dân cư bình dân |
TPE | Cao | Xuất sắc | Tốt (yêu cầu dụng cụ cụ thể) | Thiết bị hiện đại thân thiện với môi trường |
TPU | Rất cao | Nổi bật | Tốt | Điện lạnh thương mại hạng nặng |
Quá trình ép đùn phải đáp ứng các phương pháp lắp đặt khác nhau do thiết kế của thiết bị quyết định. Mỗi hình học yêu cầu thiết kế khuôn và công cụ hiệu chuẩn hoàn toàn khác nhau.
Con dấu đẩy vào kiểu phi tiêu: Phổ biến trong các khu dân cư. Miếng đệm có một gai hình mũi tên cứng hoặc bán cứng ép vào rãnh định sẵn trên tấm lót cửa nhựa.
Ép đùn kênh chữ U: Được sử dụng trong các đơn vị thương mại hạng nặng. Miếng đệm bao quanh mép của tấm cửa inox, đòi hỏi phải có độ ma sát chặt.
Kênh bắt vít ẩn: Các thiết kế cũ hơn hoặc chuyên dụng trong đó miếng đệm được gắn chặt một cách cơ học vào cửa dưới một nắp che giấu.
Các ống thổi rỗng của vòng đệm phải dễ dàng nén lại khi cửa đóng nhưng sẽ đàn hồi ngay lập tức khi mở. Để đạt được chuyển động động này đòi hỏi phải kiểm soát độ dày thành chính xác, thường giảm đến dung sai 0,1 mm trong quá trình ép đùn.
Nhiều miếng đệm hiện đại sử dụng công nghệ đồng đùn. Điều này liên quan đến việc đùn một cột sống cứng (thường có độ cứng Shore D) để lắp cửa cùng với một ống thổi mềm, linh hoạt (độ cứng Shore A) cho chính vòng đệm. Bạn không thể đạt được điều này chỉ với một máy đùn duy nhất. Nó đòi hỏi các đầu khuôn nhiều lớp chuyên dụng được cấp liệu bằng thiết lập nhiều máy đùn được đồng bộ hóa. Vật liệu cứng mang lại kết cấu chắc chắn cần thiết để bám chặt vào rãnh cửa, trong khi vật liệu mềm mang lại lớp đệm kín khí. Liên kết nhiệt giữa hai dòng polymer riêng biệt này phải diễn ra liền mạch trong đầu khuôn dưới áp suất cao trước khi bắt đầu làm mát.
Quá trình bắt đầu ở giai đoạn xử lý vật liệu. Các đơn vị định lượng trọng lượng đảm bảo pha trộn chính xác nhựa nguyên chất, hạt nghiền lại và hạt màu trước khi polyme đi vào họng cấp liệu. Bên trong thùng, một trục vít quay sẽ cắt và làm nóng chảy nhựa. Kiểm soát nhiệt độ trên các vùng thùng là rất quan trọng. Nếu nhiệt độ nóng chảy quá thấp, vật liệu sẽ không chảy đúng cách, gây ra áp suất đầu cao. Nếu quá cao, polyme sẽ bị phân hủy, dẫn đến vết cháy và mất tính chất vật lý. Thiết kế trục vít—đặc biệt là tỷ số nén và độ sâu trục vít—phải phù hợp với vật liệu cụ thể đang được xử lý để đảm bảo sự tan chảy đồng nhất mà không bị gia nhiệt cắt quá mức.
Polyme nóng chảy được ép thông qua dụng cụ tùy chỉnh được gọi là khuôn ép đùn. Điều này định hình mặt cắt ngang phức tạp, nhiều ngăn của vòng đệm tủ lạnh. Thiết kế khuôn dựa trên động lực học chất lỏng chuyên môn cao. Các kỹ sư phải tính đến độ phồng của khuôn, đó là xu hướng của polyme giãn nở khi nó thoát ra khỏi dụng cụ hạn chế. Các kênh dòng chảy bên trong (chiều dài đất) của khuôn phải cân bằng hoàn hảo tốc độ của vật liệu. Nếu polyme chảy nhanh hơn trên phần gáy dày hơn trên phần ống xếp mỏng, thì biên dạng sẽ cong vênh và xoắn ngay lập tức khi thoát ra khỏi khuôn.
Đây là quá trình chuyển đổi nhạy cảm nhất trong toàn bộ quá trình. Biên dạng di chuyển từ khuôn nóng sang bể làm mát bằng nước lạnh. Bàn định cỡ chân không ngăn không cho các khoang rỗng của miếng đệm bị xẹp xuống trong khi polyme đông đặc lại. Chân không kéo lớp vỏ bên ngoài của thanh định hình dựa vào các khối định cỡ bằng đồng hoặc thép không gỉ. Trong khi đó, nước lạnh hỗn loạn sẽ loại bỏ nhiệt. Nếu quá trình làm mát không đồng đều, ứng suất bên trong sẽ tích tụ trong ma trận polyme, dẫn đến biến dạng vĩnh viễn và co ngót nhiều giờ sau khi sản phẩm được cuộn hoặc cắt.
Sau khi hồ sơ được làm mát và ổn định về kích thước, các quy trình tiếp theo sẽ tiếp tục. Cơ chế chèn tự động đưa dải từ liên tục trực tiếp vào khoang được chỉ định của miếng đệm. Các bộ phận kéo chính xác sử dụng đai cao su chuyên dụng để kéo biên dạng với tốc độ không đổi. Lực căng kéo phải được hiệu chỉnh hoàn hảo để tránh làm giãn polyme ấm. Cuối cùng, các bộ phận cắt được dẫn động bằng trợ lực tự động sẽ cắt biên dạng liên tục thành các chiều dài chính xác cần thiết để lắp ráp khung cửa, đảm bảo các vết cắt vuông vắn, sạch sẽ cho quá trình hàn xuôi dòng.
Sản xuất hiện đại dựa vào hệ thống kiểm tra quang học tự động và micromet laser. Những cảm biến này xác minh kích thước biên dạng và tính toàn vẹn của cấu trúc trong thời gian thực. Họ kiểm tra vị trí thích hợp của dải từ, độ dày thành chính xác và chiều rộng biên dạng tổng thể. Việc đảm bảo sản phẩm cuối cùng đáp ứng các thông số kỹ thuật chính xác có nghĩa là nó sẽ vượt qua các bài kiểm tra độ kín khí ở cấp độ người tiêu dùng. Người quản lý nhà máy muốn tránh tình huống người dùng cuối phải sử dụng phương pháp xử lý bằng nước sôi hoặc máy sấy tóc để sửa các vòng đệm bị cong vênh không vừa với khung thiết bị.
Quá trình xử lý PVC mềm tiêu chuẩn thường dựa vào máy đùn trục vít đơn có tỷ lệ chiều dài trên đường kính (L/D) là 24:1 hoặc 28:1. Những vít này có vít bay sâu được tối ưu hóa cho độ nhạy nhiệt của PVC. Tuy nhiên, việc xử lý các chất đàn hồi tiên tiến đòi hỏi phải có hiệu quả cao máy ép đùn dải kín TPE . Những máy này có vít bay chắn được thiết kế để đảm bảo tan chảy hoàn toàn chất đàn hồi mà không làm vật liệu bị ứ đọng. Chúng cũng yêu cầu hộp số mô-men xoắn cao hơn và hệ thống gia nhiệt thùng mạnh mẽ hơn để xử lý nhiệt độ xử lý cao hơn của TPE và TPU.
Đầu khuôn nhiều lớp là một phần kỹ thuật phức tạp. Chúng cho phép ép đùn đồng thời các máy đo độ cứng vật liệu khác nhau. Bạn có thể kết hợp đế PVC cứng với ống thổi TPE mềm. Dụng cụ này sử dụng các bộ phân phối khối chữ Y để quản lý hai dòng nóng chảy khác nhau, đưa chúng lại gần nhau ngay trước khi khuôn ra. Các kênh dòng chảy phải được đánh bóng cao để ngăn chặn sự treo và xuống cấp của vật liệu. Các tính năng thay đổi nhanh trên các đầu khuôn này giúp tiết kiệm thời gian ngừng hoạt động trong quá trình thay đổi sản phẩm, cho phép người vận hành hoán đổi các tấm định hình mà không cần tháo dỡ toàn bộ cụm khuôn.
Một dòng liên tục chỉ nhanh bằng thành phần chậm nhất của nó. Các bộ phận vận chuyển đồng bộ sử dụng các rãnh bánh xích để kẹp chặt biên dạng một cách nhẹ nhàng nhưng chắc chắn, ngăn chặn tình trạng nghiền nát các khoang rỗng. Hệ thống đục lỗ và khía khía nội tuyến chuẩn bị miếng đệm cho quá trình lắp ráp cuối cùng, cắt ra các phần cụ thể nơi miếng đệm sẽ gập ở các góc. Cuối cùng, máy hàn góc 45 độ offline sẽ biến các biên dạng đã cắt thành khung cửa hoàn thiện, kín khí. Việc tích hợp các bước chèn và cắt từ tính trực tiếp vào dây chuyền ép đùn sẽ tối đa hóa công suất và giảm thiểu hư hỏng khi xử lý.
Các nhà sản xuất thường sản xuất hàng nghìn mẫu gioăng OEM và hậu mãi khác nhau. Điều này đòi hỏi dây chuyền ép đùn profile PVC TPU TPE có thể xử lý các thay đổi nhanh chóng. Bạn cần thiết bị hỗ trợ dụng cụ thay đổi nhanh cho cả thiết bị làm lạnh thương mại và dân dụng. Một máy bị khóa vào một loại biên dạng hoặc vật liệu duy nhất sẽ nhanh chóng trở thành nút cổ chai trong một cơ sở sản xuất đa dạng. Hãy tìm các bảng hiệu chuẩn mô-đun cho phép người vận hành hoán đổi các khối chân không trong vài phút thay vì hàng giờ.
Tốc độ đường truyền thường được đo bằng mét trên phút. Mặc dù tốc độ cao (15-25 m/phút) làm tăng sản lượng nhưng chúng cũng làm tăng nguy cơ mất ổn định kích thước. Tốc độ cao hơn đòi hỏi hệ thống làm mát hiệu quả hơn theo cấp số nhân. Nếu bạn đẩy thanh định hình qua bồn nước quá nhanh, lõi vẫn nóng. Điều này dẫn đến hiện tượng co rút sau khi ép đùn khi sản phẩm được đóng gói. Đánh giá một máy có nghĩa là tìm ra sự cân bằng tối ưu giữa công suất tối đa và chất lượng không có khuyết tật, thường yêu cầu bể làm mát mở rộng hoặc bể làm lạnh thứ cấp.
Việc duy trì độ dày của tường và hình dạng biên dạng đòi hỏi hệ thống điều khiển tiên tiến. Bộ điều khiển logic lập trình (PLC) quản lý mọi vùng gia nhiệt, bộ chuyển đổi áp suất nóng chảy và tốc độ động cơ. Panme đo laser nội tuyến cung cấp phản hồi vòng kín. Nếu độ dày biên dạng sai lệch dù chỉ một phần milimét, hệ thống sẽ tự động điều chỉnh tốc độ kéo ra hoặc RPM của máy đùn để điều chỉnh. Điều này giúp loại bỏ sự phụ thuộc vào việc điều chỉnh thủ công của người vận hành và đảm bảo chất lượng nhất quán giữa các ca làm việc khác nhau.
Đùn là một quá trình tiêu tốn nhiều năng lượng. Bạn phải phân tích mức tiêu thụ điện năng của vùng sưởi ấm, máy bơm chân không và thiết bị làm lạnh. Động cơ điều khiển bằng servo hiện đại giảm đáng kể chi phí vận hành lâu dài so với các bộ truyền động AC hoặc DC cũ. Lò sưởi thùng cách nhiệt cũng ngăn ngừa mất nhiệt, hướng năng lượng vào polyme thay vì không khí trong nhà máy. Bộ truyền động tần số thay đổi (VFD) trên máy bơm chân không đảm bảo chúng chỉ tiêu thụ năng lượng cần thiết để duy trì mức chân không cần thiết, giúp giảm hơn nữa việc sử dụng điện.
Sự co ngót của polymer sau khi ép đùn là một thực tế không thể tránh khỏi. Khi nhựa nguội đi, chuỗi phân tử co lại. Nếu không kiểm soát được điều này, miếng đệm sẽ co lại và rơi ra khỏi khung cửa. Các chiến lược giảm nhẹ tập trung vào nhiệt độ bể làm mát được tối ưu hóa và mở rộng vùng ủ. Bạn cũng cần hiệu chỉnh khi vận chuyển không bị căng thẳng. Nếu lực kéo kéo phần định hình quá mạnh khi nó vẫn còn ấm, nó sẽ tạo ra độ giãn nhân tạo. Cuối cùng, khi cấu hình nguội đi, nó sẽ co lại, dẫn đến miếng đệm quá ngắn so với khung cửa.
Làm mát không đồng đều hoặc hiệu chỉnh chân không không đúng sẽ gây ra nếp nhăn vĩnh viễn ở ống thổi. Những nếp nhăn này tạo ra khoảng trống giữa cửa và thân thiết bị. Điều này dẫn đến đệm cửa bị hỏng, hiện tượng ngưng tụ hơi nước và tỷ lệ yêu cầu bảo hành cao. Đảm bảo lưu lượng nước ổn định và áp suất chân không ổn định trong bể hiệu chuẩn là cách duy nhất để tạo ra một vòng đệm kín, trơn tru hoàn hảo. Người vận hành phải thường xuyên kiểm tra các khe chân không trong khối định cỡ để đảm bảo chúng không bị tắc do cặn polyme hoặc cặn nước cứng.
Đối với các cơ sở vận hành dây chuyền ép đùn gioăng tùy chỉnh , thời gian ngừng hoạt động là một rủi ro lớn. Việc thay khuôn và bộ hiệu chuẩn cho các mẫu thiết bị khác nhau có thể mất hàng giờ nếu thiết bị được thiết kế kém. Bạn nên tìm những loại máy có kẹp tháo nhanh, ống góp nước dễ tiếp cận và kết nối chân không theo mô-đun. Áp dụng nguyên tắc Trao đổi khuôn một phút (SMED) và sử dụng máy móc được thiết kế tốt giúp giảm thời gian chuyển đổi từ vài giờ xuống còn vài phút, cải thiện đáng kể hiệu quả tổng thể của thiết bị.
Vận hành dây chuyền ép đùn dải niêm phong đòi hỏi kiến thức chuyên môn. Người vận hành phải hiểu cách khắc phục sự cố phồng khuôn, mất cân bằng dòng chảy và dao động chân không. Đào tạo nhà cung cấp mạnh mẽ là điều cần thiết. Các quy trình bảo trì phải bao gồm việc vệ sinh thường xuyên đầu khuôn để ngăn chặn vật liệu xuống cấp gây ra các vệt trên bề mặt. Máy bơm chân không và bộ lọc nước cũng yêu cầu lịch bảo trì nghiêm ngặt để đảm bảo hiệu suất làm mát ổn định và ngăn chặn tình trạng dừng đường dây ngoài dự kiến.
Khiếm khuyết chung | Nguyên nhân có thể | Hành động khắc phục |
|---|---|---|
Nếp nhăn bề mặt | Không đủ chân không trong khối hiệu chuẩn | Xóa khe chân không; tăng áp suất bơm |
Độ co hồ sơ | Căng thẳng quá mức | Giảm tốc độ di chuyển; kiểm tra nhiệt độ nước làm mát |
Độ bám dính từ tính kém | Tường buồng quá dày hoặc cong vênh | Điều chỉnh bu lông khuôn để cân bằng dòng polymer |
vết bỏng | Sự ứ đọng vật liệu trong đầu khuôn | Nhiệt độ vùng thấp hơn; kênh chết sạch |
Đánh giá của bạn phải tập trung vào việc giảm thiểu thời gian ngừng hoạt động ngoài dự kiến. Đánh giá chuỗi cung ứng của nhà sản xuất máy ép đùn profile bạn đã chọn . Các thành phần quan trọng như ốc vít, thùng, dải gia nhiệt và mô-đun PLC chuyên dụng phải có sẵn. Nếu một ổ đĩa bị lỗi, bạn cần một ổ đĩa thay thế được vận chuyển ngay lập tức. Việc thiếu sự hỗ trợ tại địa phương, khả năng chẩn đoán từ xa hoặc phụ tùng thay thế bị trì hoãn có thể làm tê liệt dây chuyền sản xuất của bạn trong nhiều tuần, khiến các OEM thiết bị bị trễ ngày giao hàng.
Các nhà cung cấp máy móc tốt nhất làm được nhiều việc hơn là chỉ chế tạo máy đùn. Họ thiết kế và thử nghiệm các khuôn dập tùy chỉnh ngay trong nhà trước khi vận chuyển thiết bị. Đánh giá năng lực R&D của nhà cung cấp. Họ có thể lấy bản vẽ CAD của cấu hình đệm mới, chạy phần mềm mô phỏng dòng chảy và cung cấp khuôn có đầy đủ chức năng không? Khả năng tối ưu hóa thiết kế dụng cụ của họ tác động trực tiếp đến thời gian tiếp thị các mẫu thiết bị mới của bạn và giảm số lượng thử và sai sót cần thiết trong nhà máy của bạn.
Không bao giờ chấp nhận giao hàng mà không có FAT nghiêm ngặt. Xác định các tiêu chuẩn không thể thương lượng mà máy đệm tủ lạnh mới của bạn phải đạt được. Điều này bao gồm thời gian chạy liên tục ở tốc độ định mức tối đa trong ít nhất 8 giờ. Nó cũng phải bao gồm mức tối đa nghiêm ngặt về tỷ lệ phế liệu và xác thực độ chính xác về kích thước trên nhiều loại hồ sơ. Máy phải chứng minh rằng nó có thể xử lý nguyên liệu thô cụ thể của bạn một cách hoàn hảo trước khi rời khỏi cơ sở của nhà cung cấp.
Kiểm tra tỷ lệ phế liệu hiện tại của bạn để xác định các lỗi làm mát, hiệu chuẩn hoặc co ngót cụ thể trên dây chuyền hiện có của bạn.
Xác định công suất đầu ra cần thiết của bạn tính bằng mét trên phút để định cỡ vít máy đùn và thùng làm mát một cách chính xác.
Ghi lại lộ trình vật liệu của bạn để xác định xem bạn có cần thiết bị có khả năng xử lý cả PVC và TPE hay không.
Yêu cầu các đề xuất kỹ thuật chi tiết và khả năng mô phỏng dòng công cụ từ các nhà sản xuất máy ép đùn chuyên dụng.
Lên lịch Kiểm tra nghiệm thu toàn diện tại nhà máy bằng cách sử dụng nguyên liệu thô và dải từ của riêng bạn.
Trả lời: Tốc độ sản xuất tiêu chuẩn dao động từ 10 đến 25 mét mỗi phút. Tỷ lệ chính xác phụ thuộc nhiều vào sự lựa chọn vật liệu và độ phức tạp của biên dạng. Các miếng đệm thương mại dày hơn yêu cầu tốc độ chậm hơn để đảm bảo làm mát thích hợp, trong khi các cấu hình dân dụng mỏng hơn có thể chạy nhanh hơn nhiều.
A: Có, nhưng nó đòi hỏi kỹ thuật cụ thể. Bạn phải sử dụng máy đùn có thiết kế vít chắn linh hoạt và vùng kiểm soát nhiệt độ chính xác. TPE thường yêu cầu tốc độ cắt và quản lý nhiệt khác với PVC mềm để ngăn chặn sự xuống cấp của vật liệu.
Trả lời: Lực ép đùn không đúng cách hoặc làm mát không đều sẽ gây ra các nếp nhăn vĩnh viễn và các vết cứng. Điều này ngăn không cho miếng đệm nén đúng cách vào khung thiết bị. Người tiêu dùng thường cố gắng khắc phục những con dấu xấu này bằng nước sôi hoặc máy sấy tóc, những cách này chỉ mang lại giải pháp tạm thời.
Trả lời: Dải từ được lắp vào ngay sau khi cấu hình thoát ra khỏi bể làm mát. Cơ chế tháo cuộn và cấp liệu tự động dẫn nam châm linh hoạt vào một khoang rỗng cụ thể của miếng đệm trước khi nó đạt đến giai đoạn cắt cuối cùng.
Đáp: Thủ phạm chính là do làm mát không đồng đều, hiệu chuẩn chân không không đúng hoặc lực căng khi vận chuyển không nhất quán. Nếu chân không không giữ được hình dạng biên dạng so với các khối định cỡ trong khi nhựa nguội đi, các ống thổi rỗng sẽ xẹp xuống và bị nhăn vĩnh viễn.
Trả lời: Khuôn nên được làm sạch trong mỗi lần thay đổi vật liệu hoặc biên dạng chính. Bảo trì thường xuyên sẽ ngăn ngừa sự tích tụ polyme bị thoái hóa, gây ra các vệt trên bề mặt. Nếu được chăm sóc đúng cách và làm sạch không mài mòn, khuôn thép chất lượng cao có thể tồn tại trong nhiều năm trước khi cần thay thế do mài mòn.


