
Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-09-18 Nguồn:Site


Ngành vật liệu xây dựng đang có sự thay đổi rõ rệt về nhu cầu từ cửa nhựa PVC cứng truyền thống và gỗ tự nhiên sang khung cửa Gỗ-Nhựa Composite (WPC). Sự thay đổi này được thúc đẩy bởi các yêu cầu về độ bền kết cấu, khả năng chống nước và chứng nhận thân thiện với môi trường cao hơn, thu hẹp khoảng cách giữa tuổi thọ của nhựa và độ bền cơ học của gỗ. Các nhà sản xuất muốn chiếm thị phần cao cấp này thường đánh giá thấp sự khác biệt về cơ học và nhiệt động giữa xử lý nhựa nguyên chất và vật liệu tổng hợp sợi gỗ. Cố gắng chạy WPC thông qua máy móc PVC tiêu chuẩn thường dẫn đến hao mòn thiết bị sớm, tăng vọt, mật độ không nhất quán và tỷ lệ phế liệu cao. Quá trình sản xuất chuyển đổi đòi hỏi phải đánh giá kỹ thuật nghiêm ngặt về khả năng ép đùn. Hướng dẫn này trình bày các nâng cấp cơ khí cụ thể, điều chỉnh dụng cụ và các thông số xử lý cần thiết khi đầu tư hoặc nâng cấp lên dây chuyền ép đùn khung cửa WPC chuyên dụng.
Nhu cầu về mô-men xoắn và công suất: Quá trình xử lý WPC yêu cầu mô-men xoắn hộp số và công suất động cơ cao hơn đáng kể so với PVC tiêu chuẩn do độ nhớt cao của nhựa nóng chảy gỗ-nhựa.
Độ mài mòn luyện kim: Bản chất mài mòn của sợi gỗ đòi hỏi phải xử lý lưỡng kim chuyên dụng cho ốc vít và thùng để ngăn chặn sự xuống cấp nhanh chóng.
Quản lý độ ẩm & sâu bệnh: Không giống như PVC nguyên chất, ép đùn WPC yêu cầu khử khí chân không mạnh mẽ để ngăn chặn sự tạo bọt cấu trúc, cũng như liều lượng phụ gia chính xác để giảm thiểu các lỗ hổng nhẹ đối với mối mọt và sâu răng.
Làm mát và Hiệu chuẩn: Cấu hình WPC có khối lượng cao hơn và giữ nhiệt lâu hơn, đòi hỏi phải có bảng hiệu chuẩn chân không mở rộng và dòng nước làm mát được tối ưu hóa so với các dòng PVC tiêu chuẩn.
Việc điều chỉnh đầu tư máy móc phù hợp với nhu cầu thị trường mục tiêu sẽ quyết định sự thành công của cơ sở sản xuất của bạn. Bạn phải hiểu chính xác các đặc tính vật lý của sản phẩm cuối cùng trước khi định cấu hình dây chuyền ép đùn. Ngành xây dựng yêu cầu các số liệu hiệu suất cụ thể từ khung cửa. Người lắp đặt yêu cầu vật liệu mà họ có thể cắt, khoan và vặn vào mà không cần tách. Người dùng cuối yêu cầu khả năng chống chịu thời tiết và tuổi thọ.
Khung cửa PVC (UPVC) có trọng lượng nhẹ, khả năng chịu nước cao và được làm hoàn toàn bằng nhựa. Lớp trang điểm tổng hợp này làm cho chúng vốn không bị mối mọt. Sản xuất khung UPVC đòi hỏi tốc độ ép đùn hiệu quả và tốc độ cao. Trọng tâm chính vẫn là sản lượng thể tích và độ ổn định kích thước. Tuy nhiên, PVC nguyên chất thiếu khả năng chịu tải nặng. Nó không thể hỗ trợ các cửa gỗ nặng nếu không có cốt thép bên trong. Người lắp đặt thường gặp khó khăn khi lắp bản lề nặng trực tiếp vào các cấu hình PVC rỗng. Vật liệu có xu hướng bị bong ra dưới tác dụng của mô-men xoắn lớn.
Khung cửa WPC nặng hơn đáng kể. Chúng mang lại tính toàn vẹn về cấu trúc vượt trội và khả năng giữ vít tuyệt vời cho bản lề và phần cứng nặng. Điều này bắt chước gỗ nguyên khối truyền thống một cách hoàn hảo. Thợ mộc có thể định tuyến, đóng đinh và cưa khung WPC bằng các công cụ chế biến gỗ tiêu chuẩn. Mặc dù có khả năng chịu nước cao nhưng hàm lượng gỗ tự nhiên lại gây ra các lỗ hổng nhẹ. Nếu không có công thức hóa học thích hợp, WPC vẫn dễ bị mối mọt tấn công. Sản xuất WPC yêu cầu thiết bị ép đùn hạng nặng. Người vận hành phải tập trung vào tính đồng nhất tan chảy, kiểm soát mật độ chính xác và bề mặt hoàn hảo.
Ý nghĩa sản xuất là sâu sắc. Việc lựa chọn giữa các vật liệu này quyết định kiến trúc cơ bản của dây chuyền ép đùn. Mọi thành phần đều thay đổi Bạn phải đánh giá lại mọi thứ từ máy cấp công thức cho đến thiết bị vận chuyển. Một dây chuyền ép đùn khung cửa PVC tiêu chuẩn sẽ bị hỏng dưới tác dụng cơ học của vật liệu tổng hợp WPC. Hộp số sẽ quá nóng và các vít sẽ bị mòn sớm.
Hiểu được sự khác biệt về nhiệt động và lưu biến giữa PVC nguyên chất và WPC sẽ thúc đẩy mọi sửa đổi cơ học trên dây chuyền ép đùn. Bạn không thể coi bột gỗ như một chất độn đơn giản. Về cơ bản nó làm thay đổi tính chất vật lý của polyme.
Thêm 30% đến 60% bột gỗ làm giảm đáng kể Chỉ số dòng chảy tan chảy (MFI). Hỗn hợp thu được tạo ra sự tan chảy có độ nhớt cao. Vật liệu cứng này chống lại dòng chảy qua thùng và đầu khuôn. Nó làm tăng áp suất ngược lên vòng bi lực đẩy của máy đùn theo cấp số nhân. Ma sát tạo ra nhiệt cắt bên trong lớn. Người vận hành phải cân bằng cẩn thận hệ thống sưởi thùng bên ngoài với hệ thống sưởi cắt bên trong. Nếu nhiệt cắt vượt quá tầm kiểm soát, vật liệu sẽ xuống cấp ngay lập tức.
Sợi gỗ bị phân hủy nhanh chóng ở nhiệt độ trên 200°C. Sau khi bị đốt cháy, các sợi sẽ mất tính toàn vẹn về cấu trúc và làm mất màu hình dạng cuối cùng. PVC nguyên chất cung cấp khả năng phân hủy nhiệt dễ dàng hơn. Xử lý WPC yêu cầu cửa sổ xử lý hẹp hơn nhiều. Người vận hành phải kiểm soát nhiệt độ thùng với độ chính xác tuyệt đối để tránh bị cháy xém. Ngay cả một sự tăng vọt nhiệt độ nhỏ trong một khu vực thùng cũng có thể làm hỏng toàn bộ quá trình sản xuất. Bột gỗ hoạt động như một chất cách điện, gây khó khăn cho việc thoát nhiệt dư thừa từ trung tâm dòng tan chảy.
Hút ẩm sợi gỗ đưa ra một thách thức xử lý lớn. Ngay cả bột gỗ đã được sấy khô trước đúng cách cũng có thể tạo ra độ ẩm còn sót lại. Dưới áp suất đùn lớn, hơi ẩm này ngay lập tức chuyển thành hơi nước. Nếu không có hệ thống thông hơi chuyên dụng, hơi nước sẽ tạo ra các khoảng trống bên trong. Những bong bóng siêu nhỏ này làm ảnh hưởng đến độ bền kết cấu của khung cửa. Việc hút ẩm hiệu quả là không thể thương lượng. Nếu hơi nước đến đầu khuôn, nó sẽ nở ra nhanh chóng khi thoát ra khỏi dụng cụ. Điều này gây ra hiện tượng đứt gãy, rỗ bề mặt và mất ổn định kích thước nghiêm trọng.
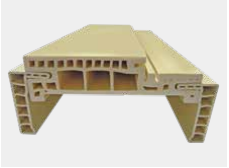
Việc chuyển từ nhựa nguyên chất sang composite gỗ cần có máy móc chuyên dụng. Bạn không thể đơn giản đổ nhựa WPC vào máy đùn tiêu chuẩn. Nhu cầu cơ khí đòi hỏi các giải pháp kỹ thuật hạng nặng.
Thiết kế vít đôi PVC tiêu chuẩn sẽ phá hủy các sợi gỗ. Vít PVC nguyên chất sử dụng tỷ lệ nén cao để tạo ra nhiệt cắt cho quá trình nóng chảy. WPC yêu cầu cách tiếp cận hoàn toàn ngược lại. Bạn cần một chiếc máy định hình nhựa WPC chuyên dụng được trang bị vít có độ nén thấp. Độ nén thấp hơn sẽ ngăn chặn nhiệt cắt quá mức làm cháy các hạt gỗ nhạy cảm. Các chuyến bay trục vít phải có các kênh sâu hơn trong vùng nóng chảy. Điều này phù hợp với tính chất cồng kềnh của hỗn hợp gỗ-nhựa.
Hơn nữa, bột gỗ có tác dụng giống như giấy nhám bên trong thùng. Sự mài mòn sẽ phá hủy thép thấm nitơ tiêu chuẩn một cách nhanh chóng. Bạn phải chỉ định lớp phủ hợp kim lưỡng kim cho cả ốc vít và nòng súng. Phương pháp xử lý cacbua vonfram cung cấp độ cứng cần thiết để chịu được sự mài mòn liên tục. Các nhà sản xuất áp dụng các lớp phủ này bằng phương pháp hàn hồ quang chuyển plasma (PTA). Điều này tạo ra một liên kết luyện kim giúp kéo dài tuổi thọ của bộ phận hóa dẻo một cách đáng kể.
Xử lý WPC yêu cầu mô-men xoắn đặc biệt cao. Chất nhớt tan chảy cản trở chuyển động về phía trước, đẩy lùi các vít. Nếu hộp số quá nhỏ, máy sẽ bị khựng hoặc giật. Tăng đột biến dẫn đến mật độ hồ sơ không nhất quán và tỷ lệ phế liệu lớn. Hệ thống truyền động phải vượt qua lực ma sát lớn do bột gỗ tạo ra.
Khi đánh giá thiết bị, hãy xem xét kỹ lưỡng các ổ đỡ lực đẩy. Vòng bi tiêu chuẩn sẽ vỡ dưới áp suất ngược WPC. Bạn phải chỉ định vòng bi đẩy song song hạng nặng được thiết kế đặc biệt để ép đùn có độ bền cao. Chọn hộp số mô-men xoắn cao có khả năng chịu tải nặng liên tục. Tổ hợp động cơ và hộp số phải chạy liên tục không bị quá nhiệt. Điều này đảm bảo đầu ra ổn định, nhất quán trong suốt quá trình sản xuất dài. Triển khai hệ thống làm mát dầu chuyên dụng cho hộp số. Dầu bánh răng tổng hợp có độ nhớt cao phải lưu thông qua bộ trao đổi nhiệt bên ngoài để duy trì nhiệt độ bôi trơn tối ưu và ngăn ngừa mài mòn răng bánh răng.
Độ ẩm và khí dễ bay hơi sẽ làm hỏng hồ sơ WPC. Máy đùn một lỗ thông hơi tiêu chuẩn không thể loại bỏ đủ hơi nước. Khối lượng khí khổng lồ được tạo ra bởi các sợi gỗ được nung nóng sẽ áp đảo các hệ thống thông gió cơ bản.
Bạn phải sử dụng vùng thông gió chân không kép trên thùng máy đùn. Các hệ thống chân không tích cực này sẽ hút độ ẩm và chất dễ bay hơi trước khi vật liệu đến đầu khuôn. Bơm chân không vòng chất lỏng công suất cao cung cấp lực hút cần thiết. Điều này đảm bảo một biên dạng dày đặc, chắc chắn và không có khoảng trống. Người vận hành phải vệ sinh bộ lọc chân không hàng ngày. Bộ lọc bị tắc làm giảm lực hút, cho phép hơi ẩm lọt qua vùng thông gió.
WPC yêu cầu bảo vệ hóa học chính xác. Bạn phải trộn các chất chống mối mọt, thuốc diệt nấm và chất ổn định tia cực tím vào ma trận. Bộ cấp liệu thể tích thiếu độ chính xác cần thiết. Triển khai hệ thống định lượng trọng lượng tự động. Các hệ thống này cân và pha trộn các chất phụ gia một cách chính xác, khắc phục các điểm yếu tự nhiên của sợi gỗ. Kiểm soát trọng lượng đảm bảo mỗi mét khung cửa đều chứa công thức hóa học chính xác cần thiết để có độ bền lâu dài.
So sánh các thiết bị hạ nguồn cho thấy sự khác biệt rõ rệt. Đầu khuôn, bàn hiệu chuẩn và bộ phận cắt yêu cầu nâng cấp đáng kể để xử lý vật liệu composite dày đặc.
Thiết kế kênh dòng chảy khác nhau hoàn toàn giữa hai vật liệu. PVC nguyên chất chảy tương đối dễ dàng qua các khuôn phức tạp. WPC yêu cầu các kênh khuôn có điện trở thấp, được sắp xếp hợp lý. Bất kỳ vùng chết nào trong khuôn sẽ gây ra hiện tượng ứ đọng vật liệu. WPC ứ đọng sẽ cháy nhanh chóng, làm hỏng quá trình ép đùn. Các kỹ sư chế tạo dụng cụ phải thiết kế khuôn với các góc nén dần dần. Điều này giảm thiểu ứng suất cắt khi vật liệu định hình thành hình dạng cuối cùng. Hơn nữa, các kỹ sư phải tính đến độ phồng của khuôn. WPC giãn nở khác với PVC nguyên chất khi thoát khỏi môi khuôn. Kích thước dụng cụ phải bù cho sự mở rộng này để đạt được hình dạng biên dạng cuối cùng chính xác.
Khi định cấu hình dây chuyền ép đùn khung cửa tùy chỉnh , hãy xem xét khả năng đồng đùn. Đây là một bản nâng cấp quan trọng cho WPC. Việc sử dụng khuôn đồng đùn ABA hoặc A/B cho phép bạn áp dụng lớp phủ bên ngoài bằng PVC hoặc ASA nguyên chất. Lớp vỏ mỏng bên ngoài này bao bọc hoàn toàn lõi WPC. Nó bịt kín các sợi gỗ khỏi độ ẩm, tăng cường khả năng chịu thời tiết và vô hiệu hóa hoàn toàn các nguy cơ mối mọt. Đồng đùn cũng cho phép các nhà sản xuất sử dụng vật liệu tái chế trong lõi trong khi vẫn duy trì bề mặt hoàn thiện cao cấp.
Thời gian làm mát khác nhau đáng kể. WPC sở hữu khối lượng và mật độ cao hơn nhiều so với cấu hình PVC rỗng. Gỗ composite giữ nhiệt lâu hơn đáng kể. Nó hoạt động như một pin nhiệt, giữ nhiệt bên trong rất lâu sau khi bề mặt có cảm giác mát mẻ.
Bàn làm mát tiêu chuẩn không thể tản nhiệt đủ nhanh. chuyên dụng Máy định hình cửa WPC yêu cầu bàn hiệu chuẩn chân không bằng thép không gỉ nặng và dài hơn. Những chiếc bàn này thường có chiều dài từ 8 đến 12 mét. Làm mát kéo dài ngăn ngừa cong vênh sau đùn. Nó đảm bảo khung cửa nặng vẫn giữ được độ thẳng hoàn hảo và ổn định về kích thước khi lắp đặt. Nước làm mát phải chảy hỗn loạn qua các khối hiệu chuẩn. Dòng chảy hỗn loạn làm nóng nhanh hơn nhiều so với dòng chảy tầng. Hệ thống nước lạnh là bắt buộc để sản xuất WPC tốc độ cao.
Người vận hành phải liên tục theo dõi đồng hồ đo áp suất chân không trên bàn hiệu chuẩn. Nếu chân không giảm xuống, biên dạng sẽ kéo ra khỏi các khối định cỡ, dẫn đến kích thước nhỏ hơn. Nhiệt độ nước đưa vào bảng hiệu chuẩn phải duy trì ở mức nghiêm ngặt trong khoảng từ 15°C đến 20°C. Nước ấm hơn không thể thiết lập bề mặt định hình đủ nhanh, trong khi nước quá lạnh có thể gây sốc nhiệt, dẫn đến nứt gãy do ứng suất bên trong ma trận WPC.
Yêu cầu về lực kéo tăng theo trọng lượng sản phẩm. Cấu hình WPC nặng và dày đặc. Các bộ phận vận chuyển tiêu chuẩn sẽ bị trượt, gây trầy xước bề mặt và biến đổi kích thước. Bạn cần các thiết bị kéo bánh xích mạnh mẽ với lực kẹp cao. Các miếng đệm cao su phải bám chặt vào profile mà không làm nát nó. Động cơ điều khiển bằng servo cung cấp khả năng kiểm soát tốc độ chính xác, loại bỏ các dao động căng thẳng.
Bộ phận vận chuyển cũng phải có bộ điều khiển áp suất độc lập cho đường ray sâu bướm trên và dưới. Điều này giúp đường ray không bị nghiền nát các phần rỗng của khung cửa trong khi vẫn duy trì đủ độ bám để kéo các phần rắn nặng. Hơn nữa, máy cưa phải sử dụng hệ thống kẹp khí nén phù hợp với đường viền chính xác của biên dạng. Nếu kẹp tác dụng lực không đều, lưỡi cưa sẽ bị kẹt, gây ra các vết cắt lởm chởm và có thể gây hư hỏng cho động cơ cắt.
Công nghệ cắt cũng cần được nâng cấp. Máy cưa tiêu chuẩn gặp khó khăn với ma trận gỗ-nhựa dày đặc. Chúng thường làm sứt mẻ các cạnh biên dạng hoặc đốt cháy vật liệu do ma sát quá mức. Chuyển sang sử dụng các máy cưa có công suất lớn, thu gom bụi. Hãy trang bị cho những chiếc cưa này lưỡi cắt cacbua cao cấp được thiết kế dành riêng cho vật liệu tổng hợp. Xe cưa phải di chuyển đồng bộ với tốc độ đùn. Điều này đảm bảo một đường cắt vuông vức hoàn hảo, điều này rất cần thiết để lắp ráp các mối nối khung cửa chặt chẽ.
Thành phần | Đùn PVC tiêu chuẩn | Yêu cầu đùn WPC |
|---|---|---|
Tỷ lệ nén trục vít | Cao (Tạo ra nhiệt cắt) | Thấp (Ngăn ngừa cháy chất xơ) |
Luyện kim | Thép thấm nitơ tiêu chuẩn | Cacbua lưỡng kim / vonfram |
Mô-men xoắn hộp số | Công suất tiêu chuẩn | Công suất cực cao |
Hệ thống khử khí | Lỗ thông hơi chân không đơn | Thông hơi chân không đôi |
Chiều dài bàn làm mát | Tiêu chuẩn (4-6 mét) | Mở rộng (8-12 mét) |
Lực kéo kéo | Lực kẹp tiêu chuẩn | Lực kẹp cao (Nhiệm vụ nặng nề) |
Trước khi vật liệu đến máy đùn, giai đoạn chuẩn bị quyết định sự thành công của toàn bộ quá trình vận hành. WPC yêu cầu môi trường trộn được kiểm soát chặt chẽ.
Sấy bột gỗ: Bột gỗ thô chứa độ ẩm lên tới 8%. Bạn phải sấy khô vật liệu này trong máy sấy quay chuyên dụng cho đến khi độ ẩm giảm xuống dưới 1%. Nếu không làm như vậy sẽ áp đảo hệ thống chân không của máy đùn.
Giai đoạn trộn nóng: Chuyển bột gỗ khô, nhựa PVC và các chất phụ gia vào máy trộn nóng tốc độ cao. Ma sát do các lưỡi trộn tạo ra làm tăng nhiệt độ lên khoảng 115°C đến 120°C. Nhiệt này kích hoạt các chất liên kết, đảm bảo nhựa bao bọc các sợi gỗ một cách hiệu quả.
Giai đoạn trộn nguội: Xả ngay hỗn hợp nóng vào máy trộn làm mát. Vật liệu phải nguội xuống 40°C đến 45°C trước khi bảo quản. Nếu bỏ qua bước này, nhiệt dư sẽ khiến hợp chất kết tụ và phân hủy trong silo chứa.
Thời gian trưởng thành: Để hỗn hợp hỗn hợp nghỉ trong silo từ 12 đến 24 giờ. Thời gian nghỉ này cho phép các chất phụ gia ổn định và đảm bảo phân bổ độ ẩm đồng đều trong suốt mẻ trộn.
Tái sử dụng: Nếu bạn có kế hoạch tái sử dụng vật liệu phế liệu, bạn phải xử lý nó thông qua máy nghiền và máy nghiền chuyên dụng. Chất nghiền lại phải được lọc qua sàng rung để đảm bảo kích thước hạt đồng đều trước khi đưa lại vào giai đoạn trộn với tỷ lệ tối đa là 15%.
Việc vận hành máy ép đùn profile PVC bằng vật liệu WPC sẽ gây ra những rủi ro vận hành nghiêm trọng. Giảm thiểu chủ động đảm bảo sản xuất ổn định và bảo vệ vốn đầu tư của bạn. Bỏ qua những rủi ro này sẽ dẫn đến hỏng hóc thiết bị thảm khốc.
Sợi gỗ hoạt động như một hợp chất mài mòn bên trong máy đùn. Điều này phá hủy các ốc vít tiêu chuẩn một cách nhanh chóng. Hợp tác với nhà sản xuất máy ép đùn profile đáng tin cậy . Yêu cầu dữ liệu luyện kim có thể kiểm chứng cho ốc vít và thùng của họ. Thực hiện lịch trình bảo trì phòng ngừa nghiêm ngặt. Kiểm tra các chuyến bay vít thường xuyên xem có bị mòn không. Đo khe hở giữa vít và thành thùng. Khoảng hở quá mức làm giảm hiệu quả bơm và tăng thời gian lưu trú, dẫn đến suy thoái vật liệu.
Sự tan chảy có độ nhớt cao thường gây ra hiện tượng tăng vọt máy đùn. Điều này dẫn đến các biên dạng lượn sóng và kích thước không nhất quán. Đảm bảo định lượng trọng lượng chính xác của tất cả các nguyên liệu thô. Sử dụng hệ thống PLC (Bộ điều khiển logic lập trình) tiên tiến. PLC phải đồng bộ hóa hoàn hảo RPM của máy đùn với tốc độ kéo. Điều khiển vòng kín này giúp loại bỏ sự đột biến. Giám sát liên tục các đầu dò áp suất nóng chảy. Áp suất nóng chảy tăng đột ngột cho thấy khuôn bị tắc hoặc vật liệu xuống cấp.
Độ ẩm và độ đồng nhất nóng chảy kém làm hỏng vẻ đẹp thẩm mỹ của khung cửa. Tối ưu hóa độ ẩm của hỗn hợp nguyên liệu thô. Giữ độ ẩm dưới 1% trước khi vào phễu. Sử dụng máy trộn nóng tốc độ cao, sau đó là máy trộn làm mát lạnh để chuẩn bị hỗn hợp khô đúng cách. Duy trì kiểm soát nhiệt độ nghiêm ngặt trên tất cả các khu vực khuôn. Xem xét việc sử dụng nắp đồng đùn để đảm bảo lớp hoàn thiện hoàn hảo, chịu được thời tiết. Cấu hình có nắp che giấu những khuyết điểm nhỏ bên trong và mang lại tính thẩm mỹ cao cấp.
Ngay cả với thiết bị hàng đầu, người vận hành cũng sẽ gặp phải những thách thức trong quá trình xử lý. Nhận biết sớm các triệu chứng sẽ ngăn ngừa việc tạo ra phế liệu lớn.
Sọc hổ trên bề mặt: Khiếm khuyết nhìn thấy được này thường cho thấy dòng chảy nóng chảy không đồng đều hoặc sự dao động nhiệt độ cục bộ trong đầu khuôn. Kiểm tra các dải gia nhiệt trên khuôn và đảm bảo áp suất nóng chảy vẫn ổn định.
Rách cạnh: Nếu các cạnh của khung cửa trông rách rưới, tốc độ kéo ra có thể bị kéo nhanh hơn đầu ra của máy đùn. Ngoài ra, nhiệt độ môi khuôn có thể quá thấp, khiến vật liệu bị kéo.
Khoảng trống bên trong: Khi bạn cắt biên dạng và nhìn thấy bong bóng bên trong lõi, hệ thống khử khí chân không đang bị lỗi. Kiểm tra mực nước của bơm chân không, làm sạch các cổng thông hơi của thùng và xác minh độ ẩm của nguyên liệu thô.
Cong vênh biên dạng sau khi ép đùn: Nếu khung bị cong sau khi rời khỏi cưa cắt thì quá trình làm nguội không đồng đều. Điều chỉnh lưu lượng nước trong bảng hiệu chuẩn để đảm bảo làm mát đồng đều trên tất cả các mặt của biên dạng.
Sự tích tụ khuôn (Râu): Vật liệu tích tụ ở lối ra khuôn cho thấy sự phân tán chất bôi trơn kém hoặc nhiệt độ nóng chảy quá cao. Người vận hành phải làm sạch môi khuôn ngay lập tức bằng các dụng cụ bằng đồng để ngăn cặn tích tụ vỡ ra và bám vào bề mặt biên dạng.
Kiểm tra không gian sàn nhà máy hiện tại của bạn để đảm bảo bạn có thể đáp ứng các bảng hiệu chuẩn chân không mở rộng từ 8 đến 12 mét cần thiết để làm mát WPC.
Yêu cầu dữ liệu luyện kim có thể kiểm chứng và thông số kỹ thuật ổ trục từ các nhà cung cấp máy móc tiềm năng trước khi ký bất kỳ hợp đồng mua sắm nào.
Chạy thử nghiệm thí điểm bằng cách sử dụng công thức gỗ-nhựa chính xác của bạn trên dây chuyền thử nghiệm của nhà sản xuất để xác nhận độ ổn định áp suất nóng chảy và độ hoàn thiện bề mặt.
Nâng cấp hệ thống xử lý nguyên liệu thô của bạn để bao gồm máy sấy quay công suất cao và thiết bị định lượng trọng lượng để kiểm soát chặt chẽ tỷ lệ độ ẩm và phụ gia.
Đáp: Về mặt kỹ thuật có thể áp dụng với tỷ lệ sợi gỗ rất thấp nhưng rất không được khuyến khích. Máy PVC tiêu chuẩn thiếu mô-men xoắn cần thiết, khả năng chống mài mòn và khả năng khử khí. Cố gắng làm điều này sẽ dẫn đến lỗi thiết bị nhanh chóng, tăng đột biến và chất lượng sản phẩm kém.
Đáp: Thiết kế trục vít đôi hình nón hoặc song song với tỷ số nén thấp là lý tưởng. Hình học này giảm thiểu nhiệt cắt, ngăn chặn các sợi gỗ bị cháy. Các vít cũng phải có lớp phủ lưỡng kim để chống mài mòn nghiêm trọng.
Trả lời: Cấu hình WPC có khối lượng và mật độ cao hơn đáng kể so với cấu hình PVC rỗng tiêu chuẩn. Hỗn hợp gỗ-nhựa giữ nhiệt lâu hơn nhiều. Cần có các bảng hiệu chuẩn chân không mở rộng để giải nhiệt lượng nhiệt này một cách chậm rãi, ngăn ngừa hiện tượng cong vênh sau khi ép đùn.
Trả lời: Mặc dù WPC có khả năng chịu nước cao nhưng hàm lượng gỗ lại gây ra các lỗ hổng nhẹ do mối mọt. Bạn phải trộn các chất chống mối mọt và thuốc diệt nấm cụ thể vào hỗn hợp nguyên liệu thô bằng cách sử dụng máy cấp liệu trọng lực. Ngoài ra, có thể sử dụng lớp phủ đồng đùn PVC hoặc ASA nguyên chất để bịt kín lõi.
Đáp: Độ ẩm là thủ phạm chính. Sợi gỗ có tính hút ẩm cao. Nếu nguyên liệu thô chứa độ ẩm quá mức, nó sẽ chuyển sang dạng hơi nước dưới áp suất đùn. Bạn phải làm khô trước vật liệu và sử dụng hệ thống thông gió chân không kép trên thùng để tách khí dễ bay hơi.
Đáp: Việc này không bắt buộc chặt chẽ nhưng rất được khuyến khích đối với các thị trường cao cấp. Đồng đùn áp dụng một lớp bảo vệ bên ngoài lên lõi WPC. Điều này giúp tăng cường khả năng chịu thời tiết, cải thiện độ hoàn thiện bề mặt và loại bỏ hoàn toàn nguy cơ hơi ẩm xâm nhập hoặc thiệt hại do sâu bệnh.


